- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
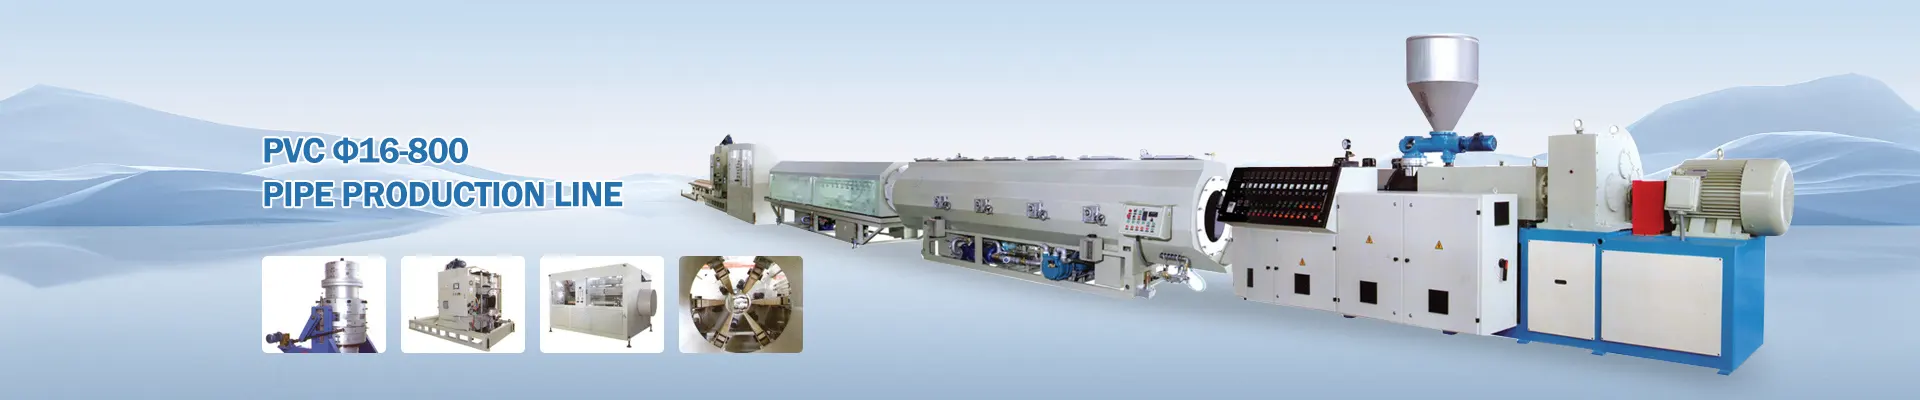
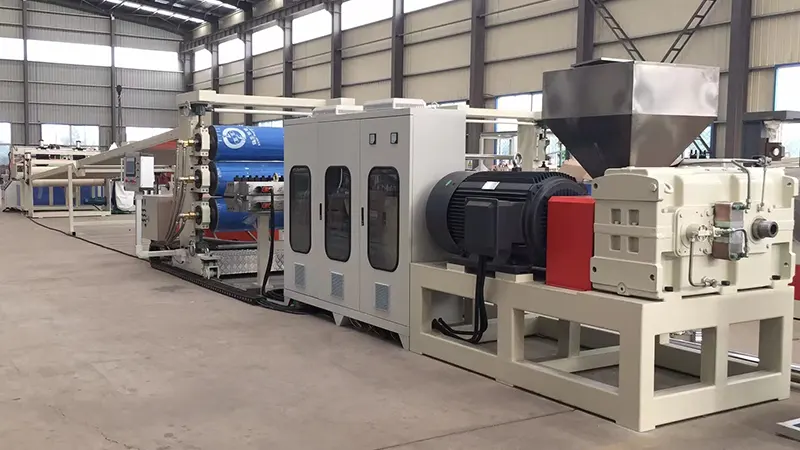
PS Sheet Extrusion Line: жалпы өндіріс мәселелері және тұрақты парақ сапасы үшін практикалық шешімдер
Полистирол (PS) қаңылтыр экструзия желілеріпластмасса өңдеу өнеркәсібінде кеңінен қолданылады, бірақ нақты өндірісте шикізатты дайындаудан бастап орауға дейінгі әрбір кезеңде сапа мен тиімділікке әсер ететін мәселелер туындауы мүмкін. Бұл мақала жалпы ақауларды, олардың негізгі себептерін және алдыңғы қатардағы жұмыс тәжірибесіне негізделген практикалық қарсы шараларды қарастырып, өндірістік топтарға ақауларды жылдам диагностикалауға және процестерді тиімді оңтайландыруға көмектеседі.
1. Шикізатты дайындау: практикалық ойлар
1-мәселе: Парақ бетіндегі күміс жолақтар немесе көпіршіктер
Бұл шамадан тыс ылғалдың классикалық белгісі. PS жұмсақ гигроскопиялық; тіпті аз мөлшерде ылғал балқыма температурасында буланып, бетінде күміс іздерін немесе дайын парақта ішкі көпіршіктерді тудырады.
Шешімдер:
-
Кептіру жүйесінің дұрыс жұмыс істеп тұрғанына көз жеткізіңіз. Ұсынылатын кептіру шарттары: 75–80°C 2–3 сағат.
-
Өшіруден кейін қайта іске қосу кезінде ылғалмен ластанған материалдың қалыпқа түсуіне жол бермеу үшін балқыманың бірінші бөлігін тазалаңыз.
-
Ылғалды мезгілде кептіру уақытын ұзартып, ылғалдылықты үнемі бақылаңыз. Ылғалдың мақсатты деңгейі 0,05% төмен болуы керек.
2-мәселе: қайта ұнтақтауды шамадан тыс пайдаланудан механикалық қасиеттердің нашарлауы
Жиектерді кесу және сынықтарды пайдалану тиімді шығындарды үнемдейтін шара болып табылады, бірақ қайта өңдеу әрбір өңдеу циклінде термиялық деградацияға ұшырайды, бұл тізбектің үзілуіне әкеледі. Бұл соққыға төзімділігі төмендеген сынғыш парақтарға әкеледі.
Шешімдер:
-
Қайта ұнтақтау мазмұнын өнім талаптарына қарай реттей отырып, 15% және 25% аралығында ұстаңыз. Ашық мөлдір парақтар үшін пропорцияны одан әрі азайтыңыз немесе толығымен қайта ұнтақтамаңыз.
-
Қолданар алдында ластануды болдырмау үшін құрғақ және шаңды мұқият қайта ұнтақтаңыз.
-
Қайта ұнтақтаудан туындаған қаттылықтың жоғалуын өтеу үшін соққы модификаторларын қосуды қарастырыңыз.
2. Экструзия бөлімі: Жалпы мәселелер және түзетулер
3-есеп: Парақ қалыңдығының біркелкі болмауына әкелетін шығыс ауытқуы
Бұл экструзия жүйесінде жиі туындайтын мәселе, әдетте тұрақсыз бұранда жылдамдығымен, біркелкі емес берумен немесе бөшке температурасының ауытқуымен байланысты.
Ақауларды жою қадамдары:
-
Беру ыдысындағы «көпірдің» бар-жоғын тексеріңіз (материал ілулі және төмен ағып кетпейді). Қажет болса, көпір сөндіргішті орнатыңыз немесе мәжбүрлеп беруге ауыстырыңыз.
-
Экструдер бөшкесінің бойындағы температура параметрлерін тексеріңіз. Беру аймағындағы қызып кету мерзімінен бұрын балқуды және ретсіз жемді тудыруы мүмкін.
-
Экструдер мен қалып арасына балқыту сорғысын орнатыңыз. Ол бұрандалы-пульсациялық қысымның ауытқуын тиімді оқшаулайды, қалыпты кірістегі қысымның тұрақты болуын қамтамасыз етеді - бұл қалыңдық дәлдігіне арналған ең тиімді инвестициялардың бірі.
4-мәселе: Жоғары температурадан балқыту және сарғаю
PS салыстырмалы түрде тар өңдеу терезесіне ие. 240°C жоғары температурада термиялық деградация айтарлықтай болады, ол сарғайған балқыманы және мөлдірліктің төмендеуін көрсетеді.
Шешімдер:
-
Бөшкелердің температурасын бірте-бірте градиентпен беру аймағынан өлшеу аймағына орнатыңыз, максималды температура 220–230°C деңгейінде сақталады.
-
Бұранданың айналу жылдамдығын тексеріңіз — жоғары айналымнан шамадан тыс ығысу қажетсіз үйкеліс жылуын тудырады.
-
15 минуттан асатын тоқтаулар үшін материалдың отыруын және нашарлауын болдырмау үшін бөшке температурасын төмендетіңіз немесе балқыманы тазалаңыз.
3. Өлшемді және күнтізбені басқару: негізгі нүктелер
5-есеп: Көлденең қалыңдықтың айтарлықтай өзгеруі
Бұл әдетте қалыптағы ерін аралығының дұрыс реттелмеуінен немесе қалып ені бойынша балқыма температурасының біркелкі емес таралуынан туындайды.
Шешімдер:
-
Мақсатты қалыңдыққа негізделген ерін саңылауларын реттеңіз. Жалпы компенсация принципі жиектің жиырылуын өтеу үшін орталықты шеттерінен сәл жұқа етіп орнату болып табылады.
-
Барлық қыздыру жолақтарының біркелкі жұмыс істейтінін тексеріңіз. Қалыптың біркелкі емес температурасы балқыма ағынының сәйкес келмейтін жылдамдығын тудырады.
-
Кең парақтар үшін ені бойынша балқыма температурасының біркелкілігін жақсарту үшін статикалық араластырғышты қалыптан жоғары қарай орнатыңыз.
6-мәселе: Парақтағы каландр орамдарына немесе орам белгілеріне жабысатын материал
Бұл ақаулар бетінің сапасына тікелей әсер етеді және мөлдір парақ қолданбалары үшін жарамсыз.
Ақауларды жою бағыттары:
-
Каландр орамының беттерінде сызаттар, шұңқырлар немесе қалдық бар-жоғын тексеріңіз. Арнайы шиыршық тазалағыштармен әдеттегі жылтырату және тазалауды орындаңыз.
-
Үш орамның температурасын мұқият бақылаңыз: әдетте жоғарғы орам ортаңғы орамға қарағанда сәл ыстықырақ, ал төменгі орам ең салқынырақ жұмыс істейді. Нақты параметрлер парақ қалыңдығына және сызық жылдамдығына байланысты.
-
Егер босату агенті немесе блоктануға қарсы жабын пайдаланылса, біркелкі қолдануды қамтамасыз етіңіз. Шамадан тыс қолдану тұман немесе беттің жылтырлығының төмендеуіне әкелуі мүмкін.
4. Көбік PS парағы: ерекше қиындықтар
7-мәселе: Жасушаның дөрекі немесе біркелкі емес құрылымы
Көбіктелген PS парақтары үшін ұяшықтардың жұқалығы мен біркелкілігі маңызды өнімділік көрсеткіштері болып табылады. Дөрекі немесе біркелкі емес жасушалар механикалық беріктік пен жылу оқшаулау қасиеттерін айтарлықтай төмендетеді.
Негізгі бақылау нүктелері:
-
Ядролық агент (тальк) дисперсиясы ең бастысы. Өте жұқа талькты (бөлшектердің өлшемі 5 мкм-ден төмен) пайдаланыңыз және қоспалау кезеңінде мұқият араластыруды қамтамасыз етіңіз.
-
Екінші экструдердегі (салқындату сатысы) температураны бақылау көбік сапасы үшін ең маңызды фактор болып табылады. Температураның ауытқуы ±1°C шегінде сақталуы керек.
-
Үрлеу агентінің инъекциясының тұрақтылығын тексеріңіз; инъекция жүйесіндегі қысымның ауытқуы жасуша өлшемдерінің таралуына тікелей әсер етеді.
Мәселе 8: Көбіктелген парақтардың шамадан тыс шөгуі
Шамадан тыс шөгу өлшемдік сәйкессіздікке әкеледі, әсіресе төменгі термоформалау операциялары кезінде байқалады.
Шешімдер:
-
Тасымалдау жылдамдығын және үрлеу коэффициентін (BUR) реттеңіз. Тиісті тарту арақатынастары жасушалардың бағдарлануына ықпал етеді, бұл қысқарудан кейінгі қысқаруды азайтады.
-
Ядролық агенттің дозасын аздап арттырыңыз - ұсақ жасуша құрылымдары жақсы өлшемдік тұрақтылыққа ықпал етеді.
-
Орамның кернеуін қалыпты күйде ұстаңыз. Парақ орамда кернеу астында болған кезде шамадан тыс кернеу сусымалы жиырылуын тудыруы мүмкін.
5. Күнделікті техникалық қызмет көрсету және өндірісті оңтайландыру
Тұрақты техникалық қызмет көрсетудің бақылау тізімі:
-
Қысым өте жоғары болғанда ғана емес, кері қысымның көтерілуіне негізделген экран бумаларын ауыстырыңыз. Сәйкестік үшін бекітілген ауыстыру кестесін құрыңыз.
-
Мерзімді түрде бұранданы тартып, бөшкенің тозуын тексеріңіз. Тозған бұрандалар пластиктену қабілетін және шығару сапасын айтарлықтай төмендетеді.
-
Каландр орамдық мойынтіректері мен жетек шынжырлары жиі тозу нүктелеріне назар аудармайды. Жүйелі түрде майлаңыз және орам параллельділігін тексеріңіз.
Энергияны үнемдеу бойынша кеңестер:
-
Пластификаторлық сапаға рұқсат етілген жерде бөшке температурасының орнату нүктелерін төмендетіңіз. Әрбір 5°C төмендету энергияны тұтынуды шамамен 3–5% үнемдеуге мүмкіндік береді.
-
Қоршаған ортаға жылу шығынын азайту үшін экструдер бөшкелерін оқшаулаңыз.
-
Салқындатылған сынықтарды қайта қыздырмау үшін жиектерді мүмкіндігінше онлайн түрде тегістеңіз.
Тұрақты жұмысы аPS парағының экструзия сызығыжабдық жағдайын дәл бақылауға және процесті үздіксіз оңтайландыруға байланысты. Іс жүзінде сапа мәселелерінің көпшілігі жабдық ақауларынан емес, пайдалану бөлшектері мен қоршаған ортаның өзгеруінен туындайды. Өндіріс топтарына әр түзетуді алынған өнім сапасымен байланыстыра отырып, егжей-тегжейлі процесс параметрлері журналдарын жүргізу ұсынылады. Уақыт өте келе бұл ең құнды, зауытқа арналған анықтамалық нұсқаулыққа айналады — кез келген жалпы пайдалану нұсқаулығынан әлдеқайда пайдалы.
Сұрау жіберу
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.
Құпиялылық саясаты